Artykuł sponsorowany
Dlaczego stal niskowęglowa, blacha ocynkowana, stal nierdzewna i aluminium reagują różnie w zgrzewaniu punktowym
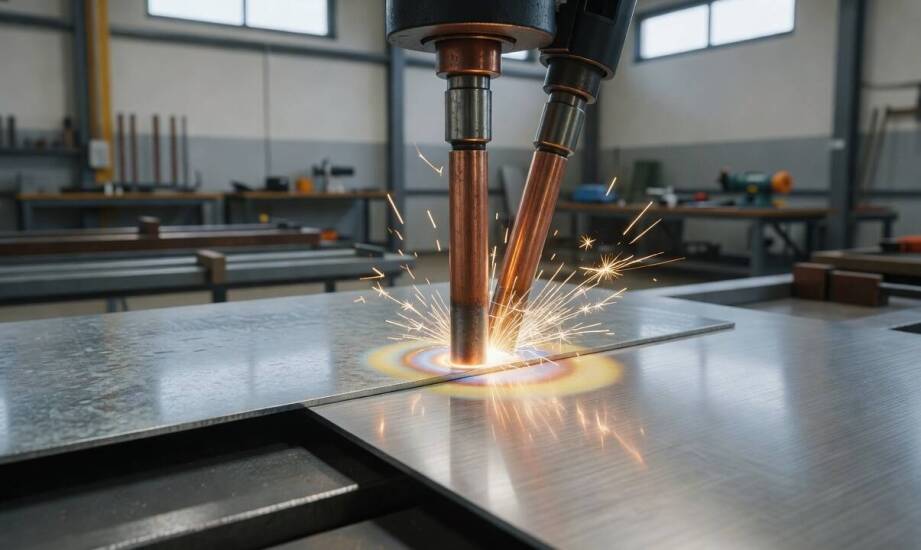
Proces łączenia metali prądem oporowym przynosi skrajnie odmienne rezultaty w zależności od właściwości fizycznych obrabianego stopu. Charakterystyka stali niskowęglowej, blach ocynkowanych, stali nierdzewnej oraz aluminium wymusza stosowanie zupełnie innych reżimów technologicznych. Główne różnice determinujące jakość zgrzeiny wynikają z przewodnictwa elektrycznego i cieplnego, obecności powłok ochronnych oraz podatności na gwałtowne utlenianie powierzchniowe. Opanowanie tej technologii w warunkach zakładu przemysłowego wymaga precyzyjnego kalibrowania natężenia prądu, czasu trwania pojedynczego impulsu oraz fizycznej siły docisku maszyny dla każdej wprowadzanej na halę partii materiałowej. Zrozumienie zachowania poszczególnych metali pod wpływem nagłego skoku temperatury stanowi fundament stabilnej produkcji.
Przeczytaj również: Rzecznik patentowy a ochrona tajemnic przedsiębiorstwa
Stal niskowęglowa jako materiał referencyjny w procesach obróbki
Stal niskowęglowa stanowi podstawowy punkt odniesienia w obróbce oporowej ze względu na wysoce korzystną oporność elektryczną oraz dużą ciągliwość strukturalną. Materiały o niskiej zawartości węgla gwarantują uformowanie stabilnego jądra zgrzeiny przy stosunkowo niskich wartościach prądu i umiarkowanym docisku mechanicznym. Brak domieszek stopowych utrudniających przepływ elektronów sprawia, że energia cieplna kumuluje się dokładnie w punkcie styku dwóch arkuszy, powodując ich szybkie, lokalne nadtopienie. Taki mechanizm ułatwia kontrolowanie wielkości soczewki spawalniczej.
Przeczytaj również: Jakie oświetlenie wybrać do sypialni, aby stworzyć przytulną atmosferę?
Kluczowym warunkiem uzyskania powtarzalnego złącza pozostaje odpowiednie przygotowanie zewnętrznej powłoki arkusza. Czysta i starannie odtłuszczona powierzchnia sprzyja stabilnemu stykowi elektrod, co bezpośrednio przekłada się na równomierne nagrzewanie łączonych elementów na całym obwodzie punktu. Brak dodatkowych warstw galwanicznych czy głębokich wżerów tlenkowych minimalizuje ryzyko wtrąceń niemetalicznych osłabiających strukturę nośną. W rezultacie zakłady produkcyjne osiągają wysoką spójność wyników przy wykorzystaniu standardowych, fabrycznych ustawień maszyn. Osiągnięcie tak wysokiego poziomu stabilności procesu ulega jednak natychmiastowemu zaburzeniu przy przejściu na stopy o bardziej złożonym układzie chemicznym.
Przeczytaj również: Dlaczego warto inwestować w ciche dmuchawy pieców?
Wyzwania przy łączeniu ocynku, stali nierdzewnej i stopów aluminium
Warstwa cynku nakładana w celach antykorozyjnych drastycznie zmienia charakterystykę cieplną standardowego arkusza. Powłoka ta charakteryzuje się znacznie niższą temperaturą topnienia i doskonałym przewodnictwem elektrycznym, co paradoksalnie utrudnia punktowe skupienie ładunku w głębi materiału bazowego. Proces łączenia takich detali wymaga zauważalnego zwiększenia prądu bazowego oraz znacznie częstszej mechanicznej korekty miedzianych końcówek roboczych. Zaniedbanie systematycznego frezowania narzędzi skutkuje wklejaniem się stopionego cynku w powierzchnię elektrody, co drastycznie obniża sprawność przekazu energii.
Stal nierdzewna stawia przed operatorami maszyn zupełnie inną kategorię ograniczeń technologicznych. Stop ten gromadzi ciepło bardzo szybko, a jego miejscowe przegrzanie trwale niszczy pasywną warstwę tlenku chromu chroniącą detal przed ogniskami rdzy. Utrzymanie precyzyjnie wykalibrowanej siły docisku oraz bardzo krótkiego czasu przepływu ładunku skutecznie zapobiega powstawaniu mikropęknięć w strukturze krystalicznej. Arkusze przed umieszczeniem w maszynie muszą zostać bezwzględnie oczyszczone z najdrobniejszych resztek smarów i olejów maszynowych, ponieważ węgiel z zabrudzeń może wnikać w stop, obniżając jego odporność korozyjną.
Najbardziej wymagającym środowiskiem pracy pozostaje jednak aluminium. Metal ten cechuje się przewodnictwem cieplnym blisko pięciokrotnie wyższym niż czysta stal, co wymusza wtłaczanie ogromnych dawek energii w ułamku sekundy, zanim ciepło rozejdzie się po całym detalu. Główną barierą strukturalną pozostaje jednak twarda warstwa tlenku glinu naturalnie pokrywająca materiał. Substancja ta topi się dopiero w temperaturze przekraczającej 2050°C, podczas gdy rdzeń aluminiowy ulega upłynnieniu już przy 660°C. Skuteczne zgrzewanie punktowe blach ze stopów lekkich opiera się na rygorystycznym usunięciu tlenku tuż przed aplikacją prądu oraz na zastosowaniu specjalistycznych urządzeń wymuszających bardzo krótki impuls narastający.
Przeniesienie założeń teoretycznych na grunt intensywnej produkcji seryjnej wymaga dużej wiedzy o zachowaniu materiałów poddawanych obciążeniom zmiennym. W praktyce przemysłowej firma ATR-METAL na bieżąco modyfikuje cykle prądowe, dopasowując je do konkretnej partii dostarczonego surowca. Niezwykle ważną zmienną pozostaje fizyczna grubość łączonych profili. Zmiana wymiaru zaledwie o ułamki milimetra przesuwa granicę między pewnym, szczelnym złączem a koniecznością głębokiej korekty parametrów siłownika dociskowego. Grubsze profile pochłaniają nieproporcjonalnie większą moc, natomiast łączenie arkuszy o skrajnie różnej grubości wymusza asymetryczne dobieranie elektrod w celu uniknięcia termicznego zniszczenia cieńszego elementu.
Ostateczne parametry mechaniczne uzyskanej spoiny zależą od skomplikowanej matrycy czynników, wykraczającej poza samą kategoryzację użytego stopu. Przewodnictwo właściwe, rodzaj nałożonej powłoki zabezpieczającej, precyzyjne spasowanie grubości detali oraz rygorystyczne przygotowanie strefy roboczej decydują o sukcesie procesu produkcyjnego. Prawidłowe zbalansowanie czasu nagrzewania, natężenia prądu i siły zgniotu pozwala zbudować połączenia o najwyższej wytrzymałości na zrywanie. Zasada ta obowiązuje niezależnie od tego, czy obróbce podlega klasyczna stal węglowa, czy wymagający reżimu temperaturowego profil aluminiowy.
Kategorie artykułów
Polecane artykuły

Wentylatory dachowe wyciągowe – ich znaczenie w nowoczesnych budynkach

Okienne bonie elewacyjne jako element ochrony przed promieniowaniem UV

Boniowanie w ociepleniu — kiedy lepiej wykonać je listwą, a kiedy wycięciem
